比較工具の寿命記録
220事例 04 / 自動車
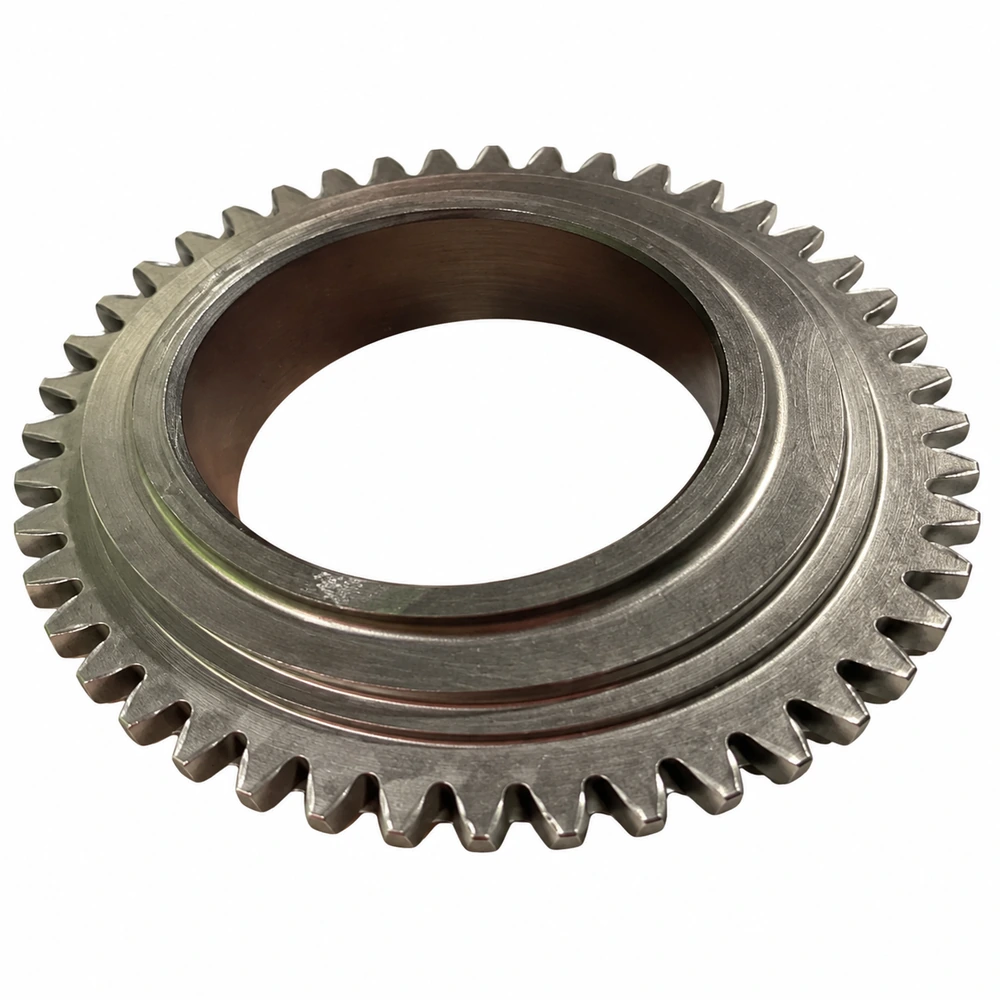
従動歯車の端面旋削
従動歯車の端面旋削に井研IKN6290C1を適用した比較事例です。
ワークと加工条件
- ワーク
- 従動歯車
- 材質
- 焼入れ鋼
- 硬さ
- HRC59–63
- 設備の種類
- 旋削用工作機械
- 冷却方法
- ドライ加工
- 加工部位・加工方法
- 端面旋削
01 / TOOLING
使用工具
- 井研工具
- 2HP-DNGA150408-STF-GV IKN6290C1
- 従来工具
- DNGA150408(輸入)
適用の目的
工具寿命の延長、工具交換回数の削減、部品1個当たりの工具コスト最適化。
02 / CUTTING CONDITIONS
切削条件
- 切削速度 Vc
- 140 m/min
- 送り量 f
- 0.2 mm/rev
- 切込み量 ap
- 2.2 mm
- 資料記載の表面粗さ
- Ra1.6
03 / APPLICATION RECORD
本事例の加工記録
井研工具の寿命記録
300本事例では、井研工具の寿命記録値が比較工具を上回りました。
記録に関する補足
本事例は記載したワーク、工具、加工条件での適用記録です。他の加工条件における工具寿命、コスト、品質を保証するものではありません。
元の工具寿命グラフには単位の記載がありません。記録値をそのまま示し、個数、時間、1刃当たりの加工数には換算していません。
コスト最適化は適用の目標です。インサート価格、機械時間、部品1個当たりの詳細なコスト計算がないため、具体的なコスト低減率は示していません。
本事例の結果は記載のワークと加工条件に対応します。工具寿命、面粗さ、加工時間は、実際の材質、設備、取付け、条件でご確認ください。