对比刀具寿命记录
400案例 01 / 汽车
三档齿轮外圆锥面车削
围绕三档齿轮的外圆锥面车削,采用井研IKN6000C2方案开展应用对比。
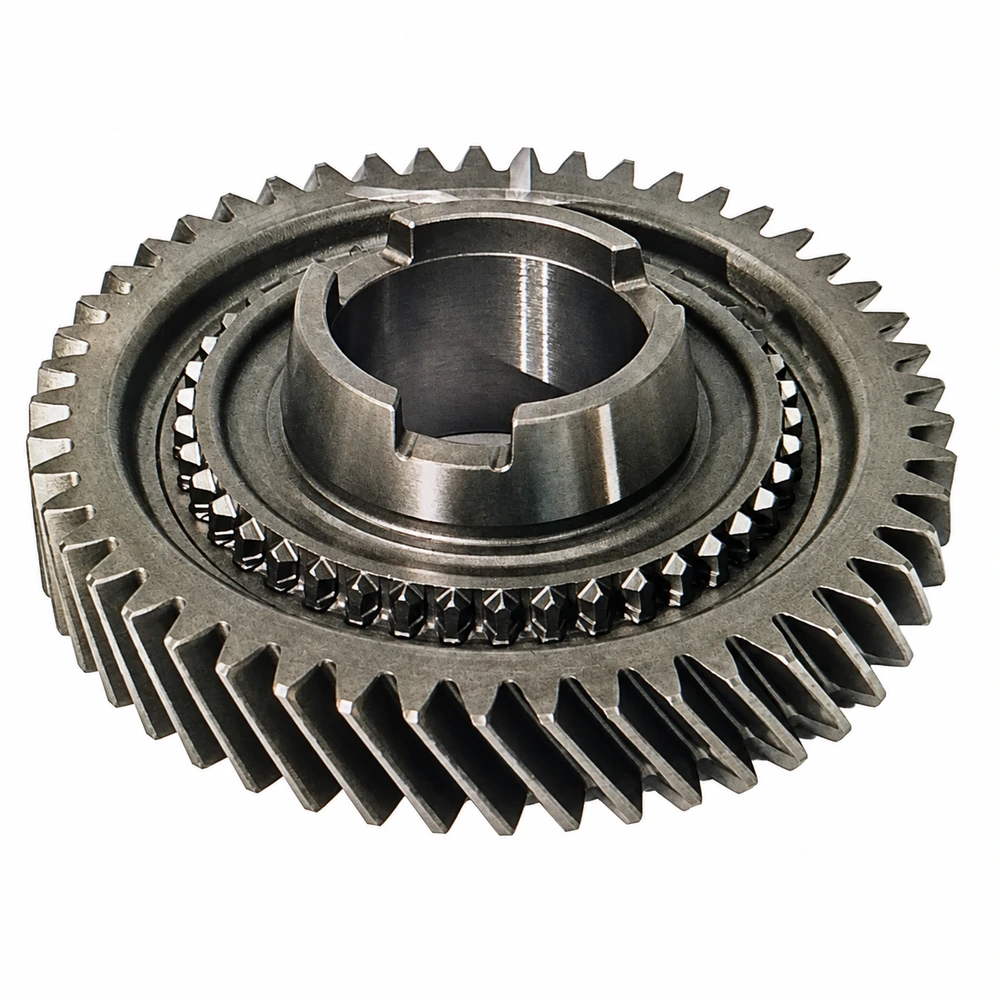
工件与加工条件
- 工件
- 三档齿轮
- 材质
- 20CrMnTi
- 硬度
- HRC58–62
- 设备类型
- 车磨复合机床
- 冷却方式
- 干式
- 加工部位与形式
- 外圆锥面车削
01 / TOOLING
刀具方案
- 井研刀具
- 2HP-CNGA120408-STH IKN6000C2
- 原刀具
- CNGA120408(进口)
应用目标
保持刀具寿命稳定,验证替代方案并优化单件刀具成本。
02 / CUTTING CONDITIONS
切削参数
- 切削速度 Vc
- 160 m/min
- 进给量 f
- 0.15 mm/rev
- 切深 ap
- 0.15 mm
03 / APPLICATION RECORD
本例加工记录
井研刀具寿命记录
400本次应用记录中,井研刀具与对比刀具寿命持平。
记录说明
案例仅反映所列工件、刀具及加工条件下的应用记录,不能直接作为其他工况的寿命、成本或质量保证。
原始寿命图未注明计量单位,本页保留记录值,不换算为件数、时间或每刃产量。
成本优化为应用目标,现有记录未包含完整的刀片单价、机时及单件成本核算,不据此宣称具体降本幅度。
本例数据仅对应所列工件及加工条件。实际寿命、表面质量和节拍需结合材料、设备、装夹及参数验证。